


Informazioni di contatto
-
 Wangshan Road, distretto di Jiangbei, Ningbo, Zhejiang, Cina
-
 86-135-64796935


Ottieni un preventivo
Dove posso trovare stampi per fusione di alluminio? Una guida pratica all'approvvigionamento per gli acquirenti
2026-08-06
Si inizia con una semplice domanda sugli appalti. Un ingegnere di produzione presso un fornitore di componenti automobilistici riceve una richiesta da un cliente: un nuovo alloggiamento in alluminio, circa 300 x 200 millimetri, con uno spessore di parete di circa 2,8 millimetri, un volume annuo target di 40.000 unità e una scadenza per l'approvazione del primo campione tra dieci mesi. L'ingegnere non ha mai acquistato attrezzature prima, quindi la domanda viene ripetuta ai colleghi, trovata nei forum online e digitata nei motori di ricerca: dove posso trovare stampi per fusione di alluminio?
La risposta onesta e diretta è che per le parti in alluminio di produzione, puoi trovare stampi per fusione di alluminio presso un produttore di stampi per pressofusione professionale, non in un'officina meccanica generica, in un negozio di forniture per fusione in sabbia o in un mercato di hobbisti. Uno stampo per fusione di alluminio di produzione è un pezzo preciso di attrezzatura tecnica. Controlla la geometria della parte, la consistenza dimensionale, la finitura superficiale, il tempo di ciclo e il costo a lungo termine per parte. Lo stampo è la risorsa più influente nell'intera operazione di fusione e la sua ricerca dovrebbe essere trattata come un progetto di selezione del fornitore piuttosto che come un rapido acquisto online.
Questo articolo spiega dove trovare stampi per fusione di alluminio in senso industriale, cosa significano i diversi tipi di stampi per il tuo progetto e come valutare i produttori che li costruiscono. Illustra inoltre il processo di progettazione e costruzione, i fattori determinanti in termini di costi e tempi di consegna e gli errori comuni commessi dagli acquirenti quando acquistano attrezzature per le fusioni in alluminio. L'obiettivo è darti un quadro pratico, in modo che la tua prima richiesta di preventivo produca risposte significative invece di una pila di prezzi vaghi.
Per la produzione industriale, gli stampi per fusione di alluminio sono progettati e realizzati da aziende specializzate in attrezzature, comunemente chiamate stampisti, produttori di stampi o produttori di attrezzature. Queste aziende gestiscono l'intero processo: analizzano la progettazione del pezzo, progettano lo stampo, lavorano la cavità in acciaio, applicano il trattamento termico, assemblano le guide di scorrimento e gli espulsori, quindi provano lo stampo su una macchina per pressofusione finché non produce parti che soddisfano le specifiche. Lo stampo non è un articolo da scaffale. È un prodotto ingegnerizzato, costruito su ordinazione attorno a una geometria di fusione e un processo di produzione specifici.
La concentrazione geografica della produzione di stampi segue l'attività di pressofusione. Una quota importante degli stampi per pressofusione di alluminio a livello mondiale è costruita nelle regioni cinesi del delta del fiume Yangtze e del fiume delle Perle, in Italia, Germania, Giappone e Stati Uniti. Se ti stai chiedendo "dove posso trovare stampi per fusione di alluminio vicino a me?", la risposta di solito porterà a un centro attrezzi regionale che serve l'industria locale della fonderia. Se sei aperto al sourcing globale, il delta del fiume Yangtze, incentrato su città come Ningbo e Shanghai, è uno dei centri più densi di competenze nell’ingegneria degli stampi al mondo. Molti degli stampi utilizzati negli impianti di colata europei e nordamericani vengono prodotti lì e poi spediti per l'installazione.
Un punto di partenza affidabile è chiedere direttamente ad una fonderia di pressofusione quale officina stampi utilizza. Le fonderie dipendono da stampi adatti alle loro macchine e che resistono per centinaia di migliaia di cicli. I loro ingegneri di processo sanno quali fornitori offrono lavorazioni dirette, acciaio onesto e feedback pratico DFM. Questo percorso di riferimento può farti risparmiare settimane di tempo di screening.
Un’altra strada è quella di contattare direttamente il produttore dello stampo, soprattutto se ha esperienza interna anche nella pressofusione. Una fabbrica che progetta e costruisce stampi e che può provarli sulle proprie macchine ti fornirà un feedback più rapido e meno problemi di trasferimento. Un buon esempio è Ningbo NKT Tooling Co., Ltd. , produttore specializzato di stampi per pressofusione di alluminio, magnesio e leghe di zinco. L'azienda è stata fondata nel 2009 come studio di progettazione di stampi, è entrata in produzione nel 2010 e da allora ha creato un team di oltre 80 dipendenti, quindici ingegneri senior e una capacità produttiva annua di oltre 300 set di stampi ad alta precisione.
Il canale giusto dipende dalla tua situazione, ma la versione breve della risposta è coerente: trovi stampi per fusione di alluminio presso un produttore professionale che costruisce attrezzature permanenti per la pressofusione e scegli quel produttore in base alla profondità ingegneristica, all'esperienza pertinente e al controllo di qualità, non semplicemente alla vicinanza o al prezzo.
Il termine "stampo per fusione di alluminio" copre diverse cose fondamentalmente diverse, e la confusione tra di loro è uno dei motivi per cui così tante richieste di approvvigionamento iniziano con il piede sbagliato. Nel linguaggio quotidiano la frase potrebbe significare uno stampo utilizzato per la fusione di parti in alluminio, oppure uno stampo in materiale di alluminio per la fusione di altre sostanze. Questo articolo riguarda il primo: utensili che colano la lega di alluminio fusa in componenti metallici finiti. Questi stampi sono quasi sempre realizzati in acciaio per utensili, non in alluminio. Un tipico stampo di produzione per la pressofusione dell'alluminio è realizzato in acciaio per utensili per lavorazione a caldo H13 o un equivalente come SKD61, temprato a circa 44-52 HRC e dotato di una rete di canali raffreddati ad acqua per controllare la temperatura dello stampo durante il ciclo di fusione.
I quattro tipi comuni di stampi per getti di alluminio sono elencati di seguito. Ognuno risponde a diversi requisiti di volume e qualità.
| Tipo di stampo | Processo tipico | Intervallo di volume annuale | Tolleranza tipica | Costo relativo dello stampo |
|---|---|---|---|---|
| Modello di fusione in sabbia | Stampaggio della sabbia | Da 1 a 2.000 parti | più/meno da 0,5 a 1,5 mm | Basso |
| Muffa permanente | Pressofusione per gravità | Da 1.000 a 50.000 parti | più/meno da 0,2 a 0,5 mm | Medio |
| Basso-pressure mold | Basso-pressure die casting | Da 5.000 a 100.000 parti | più/meno da 0,1 a 0,3 mm | Medio-high |
| Stampo per pressofusione ad alta pressione | Pressofusione ad alta pressione | Da 20.000 a 1.000.000 di parti | più/meno da 0,05 a 0,15 mm | Alto |
La tabella non è un albero decisionale rigido, ma fornisce un punto di partenza. Se il tuo volume annuo è inferiore a duemila parti, la fusione in sabbia è spesso la via economica. Se si tratta di un numero compreso tra poche migliaia e decine di migliaia, lo stampaggio permanente a gravità offre un equilibrio tra costo degli utensili e ripetibilità. Se si pianifica una produzione continua di cinquantamila o più pezzi all'anno, la pressofusione ad alta pressione è solitamente l'unico processo che offre il tempo di ciclo e la coerenza necessari a un costo unitario competitivo.
La pressofusione ad alta pressione è il processo dominante per i componenti in alluminio nei settori automobilistico e industriale. In questo processo, lo stampo viene montato in una macchina per pressofusione a camera fredda. Innanzitutto, l’alluminio viene fuso in un forno separato riscaldato a gas o elettrico. Quindi, una dose precisa di alluminio liquido viene versata nel manicotto di iniezione e un pistone azionato idraulicamente spinge il metallo nella cavità chiusa dello stampo a velocità che possono superare i due metri al secondo, seguita da un'intensa pressione di intensificazione. Il metallo solidifica in una frazione di secondo, lo stampo si apre, il getto viene espulso e il ciclo si ripete.
Poiché lo stampo è esposto al metallo liquido a circa 660 gradi Celsius e poi raffreddato rapidamente dalle linee dell'acqua, la superficie della cavità deve resistere alla fatica termica, al controllo termico e alla saldatura. Ecco perché la qualità dell'acciaio e il trattamento termico sono così importanti. Uno stampo per la fusione dell'alluminio ad alta pressione è anche una macchina termodinamica: la posizione, il diametro e la portata dei canali di raffreddamento determinano la velocità con cui il getto solidifica, dove va la porosità da ritiro e quanti secondi impiega il ciclo.
Per volumi inferiori, lo stampaggio permanente a gravità è un’alternativa pratica. Lo stampo è uno strumento in acciaio più semplice, montato su un telaio girevole. L'operatore versa manualmente l'alluminio e il metallo riempie la cavità per gravità. Il costo degli utensili è significativamente inferiore rispetto agli utensili ad alta pressione e le fusioni per gravità hanno meno turbolenze, il che può migliorare la tenuta alla pressione. I compromessi sono tempi di ciclo più lunghi, resa inferiore e una finitura superficiale più ruvida.
La fusione in sabbia occupa l'estremità a basso volume. Lo stampo è una cavità di sabbia usa e getta, realizzata con un disegno che viene rimosso prima della colata. La fusione in sabbia è adatta per prototipi e piccoli lotti, ma non offre la consistenza dimensionale o la produttività di uno stampo permanente. Gli acquirenti che affermano di cercare stampi per fusione di alluminio raramente intendono modelli di sabbia; di solito hanno bisogno di uno strumento riutilizzabile che possa funzionare su una macchina per pressofusione.
Una volta chiarita la tipologia dello stampo, la ricerca del fornitore può procedere attraverso diversi canali pratici.
Questo è il percorso più affidabile. Utilizza termini di ricerca come "produttore di stampi per pressofusione di alluminio", "fornitore di utensili per pressofusione di alluminio" o "produttore di stampi permanenti" e crea un elenco di candidati. Cerca aziende che presentino chiaramente le loro capacità produttive: le attrezzature di lavorazione che utilizzano, gli strumenti di ispezione che utilizzano, le industrie che servono e le risorse ingegneristiche che impiegano. Una fabbrica con informazioni pubblicate sul trattamento termico, sulla capacità CNC e sulle strutture di prova è probabilmente un vero produttore, non un intermediario commerciale. Contatta ciascun candidato con una presentazione di una parte definita o un questionario tecnico. Giudica la qualità delle loro risposte, non solo la velocità delle loro citazioni.
Se disponi già di una fonderia che eseguirà i pezzi, chiedi loro di quale produttore di stampi si fidano. Una fonderia che ti propone un prezzo di fusione basato su uno stampo esistente avrà spesso opinioni forti sull'affidabilità e la manutenzione dello stampo. Se non disponi di una fonderia, contatta alcune aziende di pressofusione affermate nella tua zona e chiedi loro chi costruisce le loro attrezzature. La maggior parte delle fonderie è disposta a condividere queste informazioni quando intravede una futura opportunità di produzione.
Alibaba, Made in China, Global Sources e piattaforme simili contengono migliaia di profili di fornitori di utensili. Sono utili per una scansione di alto livello delle capacità e dei livelli di prezzo, ma sono dotati di veri e propri segnali di cautela. Un profilo lucido non è la prova di una fabbrica capace. Verificare lo status giuridico dell'azienda, la cronologia delle esportazioni e la sede fisica. Richiedi una visione video dal vivo della fabbrica e richiedi referenze ai clienti che hanno acquistato stampi simili. Trasferisci denaro solo dopo aver confermato che il produttore è chi afferma di essere.
Le fiere della pressofusione come l'EUROGUSS a Norimberga, gli eventi NADCA negli Stati Uniti e la China Die Casting Exhibition a Shanghai sono punti di incontro sia per i produttori di stampi che per le fonderie. Camminare per l'area espositiva, partecipare a veri e propri casting e parlare direttamente con gli ingegneri è molto più informativo che leggere un sito web. Inoltre, la regione del delta del fiume Yangtze, intorno a Ningbo e Shanghai, ospita una delle più alte concentrazioni al mondo di competenze nella produzione di stampi. Se ti rifornisci dalla Cina, questa regione è un obiettivo geografico naturale.
I contatti professionali nel campo dell'ingegneria della fonderia, della scienza dei materiali e della progettazione del prodotto spesso sanno quali fornitori di stampi hanno una reputazione di qualità e consegna. L’industria della pressofusione è compatta. Una raccomandazione di un collega fidato che ha gestito progetti di attrezzature all'estero vale più di dozzine di recensioni online anonime.
Il fornitore di stampi è un partner pluriennale per il tuo programma di produzione. La selezione dovrebbe quindi basarsi su prove ingegneristiche e operative, non su una singola pagina di preventivo. Gli acquirenti esperti utilizzano i seguenti criteri.
Uno stampo inizia con l'analisi ingegneristica. Il fornitore dovrebbe offrire uno studio DFM formale, esaminando la parte in cui è probabile che si formi la porosità da ritiro, se gli angoli di spoglia sono sufficienti e come dovrebbe essere disposto il sistema di colata. La simulazione del flusso e della solidificazione è un grande vantaggio, soprattutto per le parti con geometria complessa. Se il produttore dello stampo inserisce semplicemente il tuo codice articolo in un sistema di quotazione e restituisce un prezzo senza alcun commento tecnico, dovresti preoccuparti.
Chiedi informazioni sull'elenco delle attrezzature della fabbrica. Un serio produttore di stampi per fusione di alluminio disporrà di centri di lavoro CNC ad alta velocità, macchine per elettroerosione sia a tuffo che a filo, una molatrice per lavorazioni precise di foratura e una macchina di misura a coordinate per l'ispezione finale. Anche il trattamento termico interno è prezioso. Quando il trattamento termico viene esternalizzato, il fornitore perde il controllo su distorsione e durezza e il progetto perde tempo a causa del trasporto e delle attese.
Le leghe di alluminio, magnesio e zinco creano ciascuna sfide distinte per uno stampo. L'alluminio provoca saldature e controlli termici; il magnesio richiede precauzioni nella manipolazione; lo zinco viene colato in macchine a camera calda con una diversa architettura dello stampo. Chiedi quanti progetti ha completato il fornitore per ciascun materiale. Un produttore che ha dimostrato esperienza con Stampi per casse in lega di alluminio da 800 t è un esempio di azienda che si è occupata di getti strutturali in alluminio di grande formato, che richiedono macchine di grandi dimensioni, un raffreddamento accurato e scivoli pesanti.
 Fabbrica di scatole pressofuse personalizzate in lega di alluminio 800T, produttori - Ningbo NKT Tool Ningbo NKT Tooling Co., Ltd. è un produttore cinese di scatole pressofuse in lega di alluminio 800T e una fabbrica personalizzata, dettagli: Il pressofuso in lega di alluminio ... Visualizza il prodotto →
La ISO 9001 rappresenta un punto di riferimento, ma la questione rilevante è come viene eseguito quotidianamente il controllo qualità. Chi controlla le dimensioni della cavità in fase di lavorazione? Quale strumento di misura viene utilizzato per le caratteristiche critiche? Come vengono valutate le parti di prova rispetto al disegno? Quali relazioni accompagnano lo stampo al collaudo finale? I due documenti più importanti sono il rapporto di prova dello stampo e il rapporto finale della CMM. Chiedi di vedere gli esempi prima di ordinare.
Un produttore di stampi che possiede macchine per pressofusione può eseguire le prove internamente e regolare lo strumento in poche ore. Un modello che invia lo stampo a una fonderia esterna aggiunge ritardi di trasporto e programmazione a ogni iterazione. Il supporto di prova include anche lo sviluppo di un set di parametri del processo iniziale, come velocità di riempimento, profilo di pressione e temperatura dello stampo, che puoi consegnare al tuo team di produzione.
Un progetto di stampo è una sequenza di tappe definite da sei a sedici settimane. Il fornitore dovrebbe assegnare un ingegnere di progetto, condividere una tempistica e rispondere alle domande tecniche in un linguaggio chiaro. Per l'approvvigionamento all'estero, considerare la differenza di fuso orario. Un fornitore che risponde entro un giorno lavorativo è solitamente più affidabile di uno che scompare entro una settimana dopo aver ricevuto il deposito.
Comprendere la sequenza di costruzione dello stampo ti rende un acquirente migliore. Ti aiuta a riconoscere perché compaiono determinati costi e perché determinate scadenze sono realistiche. I dieci passaggi seguenti rappresentano un tipico progetto di uno stampo per pressofusione di alluminio ad alta pressione.
In pratica la sequenza non è una linea retta. Ci sono revisioni della progettazione, ritardi nella pianificazione dell'acciaio, risultati imprevisti dell'elettroerosione e aggiustamenti delle prove. Una buona gestione del progetto significa controllare queste variabili anziché eliminarle. In media, uno stampo piccolo può essere costruito in quattro-sei settimane, uno stampo medio in sei-dieci settimane e uno grande in dieci-sedici settimane, presupponendo un progetto approvato e nessuna richiesta di modifica.
Il prezzo di uno stampo per pressofusione di alluminio può variare da una somma bassa a cinque cifre per un piccolo strumento a gravità a cavità singola a diverse centinaia di migliaia di dollari per un grande stampo per pressofusione ad alta pressione con più cursori e raffreddamento complesso. Gli acquirenti che si lamentano del fatto che i prezzi degli stampi sono difficili da confrontare, di solito confrontano strumenti con specifiche diverse.
| Categoria muffa | Dimensione tipica della parte | Complessità della cavità | Tempo di consegna stimato |
|---|---|---|---|
| Piccolo stampo | Fino a 300 mm | Cavità singola, pochi nuclei | 4-6 settimane |
| Medio mold | da 300 a 800 mm | Una o due cavità, cursori | dalle 6 alle 10 settimane |
| Stampo grande | Oltre 800 mm | Più cursori e sollevatori | Da 10 a 16 settimane |
Il fattore di controllo più rigoroso è la capacità di prova. Uno stampo può essere lavorato in sei settimane, ma se la macchina di prova della fonderia è prenotata per quattro settimane, il progetto termina solo alla decima settimana. Conferma in anticipo il programma di prova e specifica le tue scadenze previste nella richiesta di preventivo.
Gli stampi per fusione di alluminio sono utilizzati in un'ampia gamma di settori, da quello automobilistico e aerospaziale alle telecomunicazioni, agli utensili elettrici e alle attrezzature per il fitness. In pratica, le applicazioni automobilistiche dominano i requisiti ingegneristici. La richiesta di veicoli più leggeri, sistemi di azionamento elettrico e getti strutturali ha spinto i produttori di stampi verso strumenti più complessi, più grandi e più precisi.
Le tipiche applicazioni della fusione di alluminio nel settore dei veicoli convenzionali includono:
Il segmento dei nuovi veicoli energetici ha introdotto ulteriori esigenze, che influenzano il modo in cui gli stampi vengono progettati e realizzati:
La specifica del materiale aggiunge un altro livello. ADC12 e A380 sono le leghe per pressofusione di alluminio per uso generale più comuni. I gradi per colata strutturale come AlSi10Mg vengono utilizzati quando sono richiesti allungamento e saldabilità, come nei nodi strutturali body-in-white e negli involucri delle batterie. La progettazione dello stampo per le leghe strutturali è più impegnativa perché il percorso del metallo fuso influisce sul valore di allungamento finale della parte.
Questo è uno dei motivi per cui il campo di applicazione degli stampi per pressofusione continua ad espandersi. Ogni nuova applicazione impone nuovi vincoli su gate, gestione termica e ventilazione. La piastra del vano batteria, ad esempio, è una struttura larga e piatta con pareti sottili. Richiede un profilo di iniezione a bassa velocità di riempimento per evitare la porosità del gas e un modello di riempimento attentamente bilanciato per ottenere una parte piatta. Uno stampista che ha già prodotto una piastra del vano batteria pressofusa in lega di alluminio che utilizza un design a uno stampo e due fori ha esperienza diretta con quella sfida.
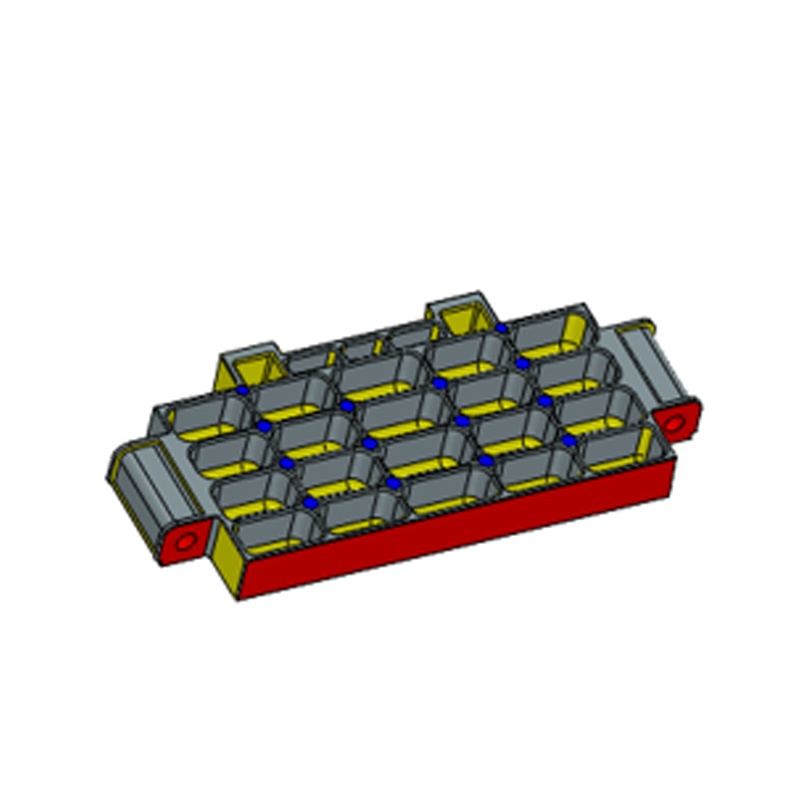 Piastra del vano batteria pressofusa personalizzata in lega di alluminio Uno stampo Due fori F Ningbo NKT Tooling Co., Ltd. è una piastra del vano batteria pressofusa in lega di alluminio cinese con uno stampo e due fori Produttori e... Visualizza il prodotto →
Gli alloggiamenti dei motori di azionamento rappresentano un'altra categoria impegnativa. Sono grandi, spesso vicini all'ingombro massimo della macchina di pressocolata, e devono essere a tenuta di pressione per contenere l'olio o l'acqua che scorre attraverso i canali interni. La camicia dell'acqua di raffreddamento, che circonda la superficie cilindrica esterna dello statore, viene spesso fusa utilizzando un nucleo pieghevole o una complessa serie di diapositive. Il produttore dello stampino deve controllare attentamente il raffreddamento del nucleo. Per l'imballaggio dell'utensile è necessaria una macchina con una forza di serraggio elevata, ad esempio 2.200 tonnellate. Il Stampo alloggiamento motore pressofuso in lega di alluminio da 2200 t è un esempio di attrezzatura progettata per quella scala, con meccanismi di scorrimento e controllo dimensionale per soddisfare i requisiti di interfaccia di una macchina elettrica.
 Fabbrica di alloggiamenti per motori pressofusi in lega di alluminio personalizzata 2200T, produttori - N Ningbo NKT Tooling Co., Ltd. è un produttore cinese di alloggiamenti per motori pressofusi in lega di alluminio 2200T e una fabbrica personalizzata, dettagli: Il 2200T ... Visualizza il prodotto →
La lezione per un acquirente è semplice. Quando qualcuno chiede "dove posso trovare stampi per fusione di alluminio", di solito si sta chiedendo di uno strumento che entrerà nella loro linea di produzione e rimarrà lì per anni. La fonte corretta è un produttore con referenze specifiche per l'applicazione e il momento giusto per parlare è quando puoi descrivere la funzione del tuo componente, non solo la forma del componente.
Negli anni trascorsi ad aiutare i clienti a valutare i fornitori di stampi, ho visto che la maggior parte dei problemi relativi agli utensili non sono causati da guasti alla lavorazione. Sono causati da decisioni prese molto prima che il primo strato di acciaio fosse tagliato. Ecco gli errori ricorrenti.
Uno stampo è un asset produttivo pluriennale. Uno stampo a basso prezzo che produce scarti elevati, cicli lenti e guasti prematuri allo stampo costerà più del risparmio. Confronta sempre i preventivi con specifiche dettagliate: qualità dell'acciaio per stampi, numero di cavità, durata prevista dello stampo, servizi di prova inclusi e programma di consegna.
Quando il produttore di stampi consiglia di modificare lo spessore della parete o di spostare una linea di giunzione, alcuni acquirenti presumono che il fornitore stia semplicemente cercando di risparmiare sui costi. In effetti, il feedback DFM è il modo in cui il produttore di utensili protegge la tua fusione da difetti che potrebbero manifestarsi in seguito. Richiedi la giustificazione tecnica e valutala con il tuo team.
Un modello 3D da solo non definisce un requisito di stampo completo. I blocchi di tolleranza, i riferimenti GD e T, i valori di rugosità superficiale, i limiti di infiammabilità e le classi di porosità consentite dovrebbero essere documentati nell'accordo tecnico. Il fornitore può soddisfare le vostre aspettative solo se vengono svalutate.
Il raffreddamento è la parte più sottovalutata di uno stampo per pressofusione. Un buon circuito di raffreddamento riduce il tempo del ciclo e controlla il ritiro locale; uno scadente crea punti caldi e distorsioni delle parti. Chiedi al fornitore come pianificano il raffreddamento per la tua fusione specifica.
Quasi ogni nuovo stampo richiede almeno due cicli di prova. La prima prova verifica il gating, la seconda mette a punto il processo. Gli acquirenti che pianificano una sola prova rimangono sorpresi quando il progetto supera la scadenza. Includi i tempi di prova nel piano del tuo progetto fin dall'inizio.
Le società commerciali talvolta si presentano come produttori. Se il tuo stampo ha un problema durante l'approvazione, vuoi parlare direttamente con le persone che hanno lavorato la cavità e hanno eseguito la prova. Verifica l'indirizzo della fabbrica, la registrazione e le risorse fisiche prima di impegnarti.
Allora, dove puoi trovare stampi per fusione di alluminio? La risposta, in termini pratici, è questa: identificare un produttore specializzato di attrezzature per pressofusione con ingegneria interna, una fabbrica funzionante, processi di qualità ed esperienza rilevante nella fusione di parti in alluminio. Invia loro i dati delle tue parti e le tue esigenze di produzione, non solo una richiesta di prezzo. Ascolta la loro analisi DFM. Visita la loro attività o richiedi una procedura dettagliata virtuale approfondita. Quindi confronta le proposte tecniche complete, non solo il prezzo totale.
Un costruttore di stampi professionista chiederà informazioni sulla funzione del pezzo, sulla lega, sul volume di produzione, sulla capacità della macchina disponibile e sui requisiti di qualità prima di impegnarsi su un prezzo. Quando ricevi queste domande, sai che stai parlando con un ingegnere, non con un broker. Questo è esattamente il tipo di fornitore che fornirà uno stampo in grado di produrre migliaia e decine di migliaia di getti di alluminio uniformi.
La ricerca richiede tempo. Richiede diverse conversazioni e un po' di pazienza durante la revisione tecnica. Ma lo stampo che sceglierai oggi determinerà l’efficienza produttiva, la qualità delle parti e i margini del programma per i prossimi anni. Spendere gli sforzi per trovare il giusto produttore di stampi per fusione di alluminio è uno degli investimenti con il rendimento più elevato che puoi fare in un programma di fusione.
Wangshan Road, distretto di Jiangbei, Ningbo, Zhejiang, Cina
86-135-64796935
Diritto d'autore © Ningbo NKT Tooling Co., Ltd. Tutti i diritti riservati.

